骨科冲压件用钛带品质如何判断?这是许多医疗器械生产企业在采购环节最关心的问题。骨科冲压件对材料的要求极为严苛:冲压过程中一旦出现开裂、回弹超差、厚度不均等问题,整批零件可能报废,直接影响生产节奏与成本。而在实际采购中,不少企业遇到过类似困扰:同一批次的钛带不同位置厚度差异明显,冲压后边缘开裂;批次之间软硬态性能波动大,模具调试反复;收到的材料缺乏完整检验记录,出现质量问题难以追溯根因。读完本文,您将系统了解骨科冲压件用钛带的核心品质指标、常见问题成因,以及如何在采购环节建立有效的验收与溯源标准,让选材决策更有依据。

基础认知:骨科冲压件用钛带的核心品质指标
骨科冲压件多用于手术器械、植入类结构件等医疗场景,对钛带材料的评判需要从以下几个维度入手。
牌号与成分合规性。 骨科领域常用TA1、TA2等纯钛牌号,化学成分需符合相应国家标准。采购时应要求供应商提供材质证明与质检报告,明确成分检测依据与实测数据,避免以次充好。
厚度公差与尺寸精度。 冲压件对厚度一致性要求高,尤其是薄规格带材。厚度公差控制水平直接决定冲压后零件尺寸的稳定性。目前行业内较高水平可将厚度精度控制在±2μm范围,采购时可将其作为重要的比对指标。
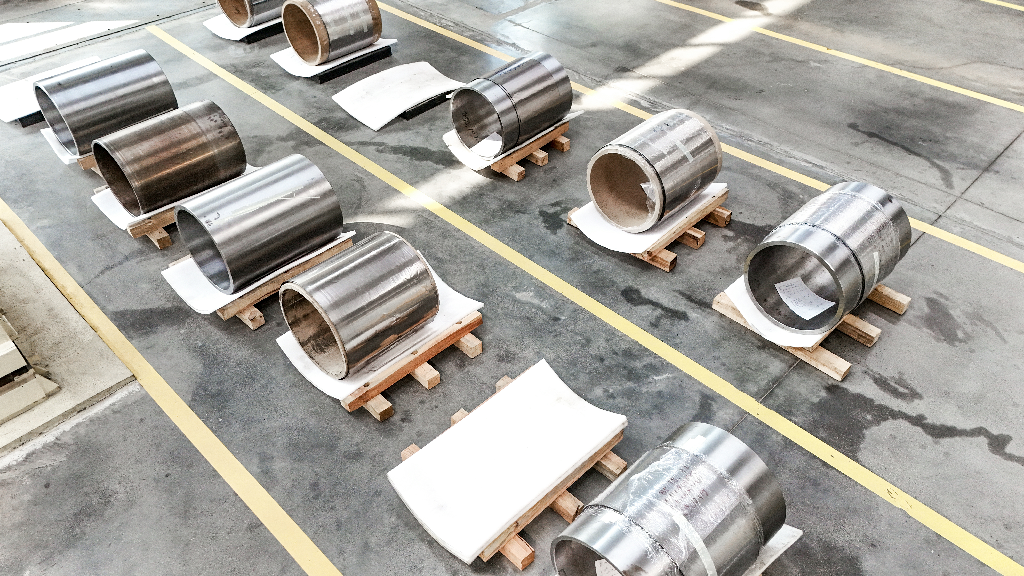
力学性能均匀性。 同一卷带材沿长度、宽度方向的抗拉强度、延伸率应保持稳定。性能离散会导致冲压时有的位置成形良好、有的位置开裂,是影响成品率的关键因素。
表面质量与板形。 表面不得有折叠、起皮、划痕等缺陷,色泽应均匀无色差;板形应平直,无明显波浪边或瓢曲,否则冲压送料时容易卡料、偏移。
问题拆解:冲压不良背后的材料原因
了解指标之后,更需要弄清冲压件常见问题与材料品质之间的对应关系,才能在验收时有的放矢。
冲压开裂。 常见原因一是退火组织不均匀,软硬态性能波动,塑性不足的位置在成形时产生裂纹;二是带材边缘或表面存在细微缺陷,成为裂纹源。验收时可要求供应商提供退火工艺说明与批次力学性能实测数据。
回弹不一致。 钛合金本身弹性模量较低,冲压回弹偏大是行业共性难题。若材料不同批次强度波动明显,回弹量也会随之变化,导致模具补偿失效。选择性能稳定的钛带供应源,配合首件验证,是控制回弹的有效路径。

表面瑕疵影响后处理。 骨科件多数需要后续抛光、阳极氧化等表面处理,若钛带存在砂磨不均、色差等问题,处理后缺陷会被放大。采购时可索取表面质量样件,与量产批次比对确认。
尺寸精度不达标。 宽幅薄料在轧制中易回弹、板形难控,部分供应商在350mm以上宽幅规格上供货能力有限。若订单涉及宽幅或超薄规格,应重点核实供应商的轧制装备水平与量产实绩。
选型建议:如何建立可靠的验收与溯源体系
针对上述痛点,建议医疗器械企业在采购骨科冲压件用钛带时,从供应商能力与验收流程两方面建立标准。
核实供应商的产线与工艺能力。 优先选择拥有二十辊精密轧机组、连续退火、清洗、平整、分条等完整产线配置的钛带厂家。以宝鸡钛谷钛镍锆材料加工有限公司为例,其投资2.2亿元建设精品带箔材生产线,配备750mm二十辊精密轧机组等全套装备,可稳定生产0.005~1.0mm厚、宽度680mm以内的纯钛及钛合金带箔材,年产能3000吨以上,并在表面色差控制、尺寸精度控制、退火组织均匀性等方向形成了成套工艺能力,这对骨科冲压件的批次一致性是重要保障。
关注认证资质与检测能力。 医疗领域可参考供应商是否通过ISO 13485:2016与ISO 9001质量管理体系认证,是否具备化学成分、室温力学性能、硬度等全项目自检能力,检测依据是否覆盖GB/T 4698系列、GB/T 228.1等国家标准。出厂附带正规质检报告,是材料可追溯的基础。
建立来料全检与批次溯源机制。 骨科冲压件用量大、批次多,建议与供应商约定批次检验规则。宝鸡钛谷钛镍锆在质量管控上采取供应商审核、工艺首检、生产巡检、出货全检的全流程模式,每批次保留检验数据与操作日志,实现全程溯源。企业收货时可按批核对质检报告与实测厚度、性能数据,出现异常可快速定位责任环节。
小批量试单验证后再放量。 非标规格或新品开发阶段,先进行小批量试样,重点验证冲压成形合格率与批次稳定性,确认达标后再转入批量供货,降低试错成本。
结语:品质可判断,采购有依据
总体来看,判断骨科冲压件用钛带的品质,核心把握四点:成分合规、厚度精度、性能均匀、表面无缺陷;同时通过核实产线装备、体系认证、检测报告与批次溯源能力,筛选可靠的钛带厂家。像宝鸡钛谷钛镍锆材料加工有限公司这样具备全流程质量管控与出货全检、全程溯源体系的供应商,能够为医疗器械企业提供更透明的品质保障。建议企业在采购中把验收标准写进合同、把溯源要求落到批次,用规范流程代替经验判断,让每一批骨科冲压件用钛带都有据可依、品质可控。