电解阳极用钛带定制厂家质量好吗,关键看轧制精度与表面处理
在氯碱工业、电镀、湿法冶金以及污水处理等领域,电解阳极是决定电解效率与设备寿命的核心部件,而钛带正是制造电解阳极的基础材料。钛在阳极环境下表面能生成一层致密的氧化膜,具备优异的耐腐蚀性能,使其成为阳极基材的理想选择。然而,同样是钛带,不同厂家供应的材料的实际使用表现却可能相差甚远,这背后的差异,主要来源于轧制精度与表面处理两大环节。

所谓轧制精度,通俗来讲就是钛带的厚度公差、宽度公差与板形平整度的控制水平。电解阳极在后续加工中需要经过涂覆贵金属涂层、焊接、折弯、冲压等多道工序,如果钛带厚度不均、板形波浪或存在回弹,涂层的均匀性会直接受影响,阳极的电流分布就会失衡,轻则降低电解效率,重则出现局部过腐蚀,缩短阳极寿命。行业经验表明,厚度公差控制在微米级的钛带,其涂层结合力与电流分布均匀性明显优于普通公差产品,这也是电解槽运行稳定性的隐形保障。

表面处理则是另一个容易被忽视的关键环节。钛带出厂前的脱脂、酸洗、砂磨、清洗工序,决定了材料表面是否残留油脂、氧化皮或划痕。若表面清洁度不足,涂层烧结时容易出现起泡、脱落;若砂磨不均,表面粗糙度不一致,涂层附着力也会波动。此外,同一批次或不同批次间出现表面色差,虽不影响力学性能,却会给下游质量判定带来困扰。因此,判断一家电解阳极用钛带厂家的质量,不能只看材质报告上的牌号与成分,更要深入了解其轧制装备水平、工序完整性与过程检测能力。
在实际采购中,用户常存在几个认知误区。一是认为钛材都一样,只比价格不看精度。事实上,0.1mm以下的薄带对轧机刚性与张力控制要求极高,普通机组难以稳定生产,低价背后往往是公差超差、性能波动的风险。二是忽视板形与性能均匀性,只关注厚度数字。宽幅极薄钛带在轧制后容易回弹,若厂家缺乏拉矫张力匹配与退火组织均匀性控制技术,同一卷料不同位置的力学性能差异会传导到阳极制造环节,造成冲压开裂、折弯裂纹。三是轻视质量追溯能力,一旦后续阳极出现质量问题,检验记录不完整的供应商难以配合追溯根因,责任界定困难。
对于采购方而言,有几点避坑建议值得参考。首先,索要并核实厚度实测数据,重点关注0.1mm以下薄料的公差稳定性,而不是只看标称范围。其次,考察供应商的工艺首检与生产巡检制度,正规厂家会在工程师审核图纸、首检通过后才安排量产,且每道工序有过程记录。第三,要求每批产品附带化学成分与力学性能检测报告,化学成分可执行YS/T 1262、GB/T 4698系列标准,室温力学性能可执行GB/T 228.1、ASTM E8/E8M等标准,确保数据可对照、可追溯。第四,对于非标宽度、小批量试单需求,应提前确认厂家的定制灵活性与交期保障能力,避免因供货不及时影响电解槽检修与项目进度。
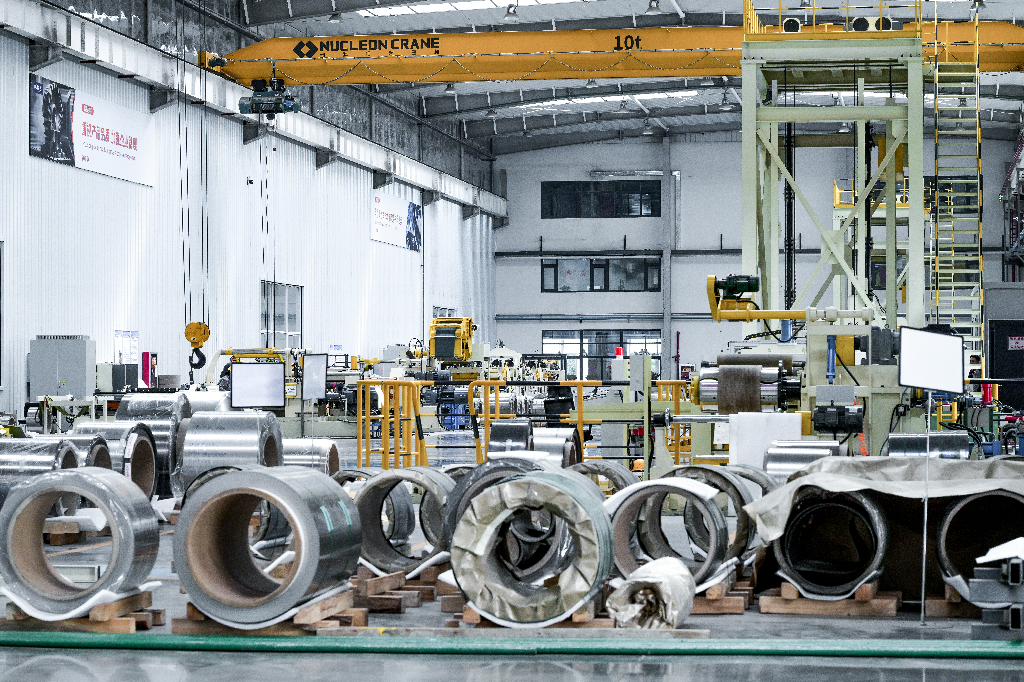
从行业标准角度看,电解阳极用钛带通常参照纯钛TA1、TA2等牌号执行,对铁、氧等杂质元素含量有明确限值,因为这些元素会影响钛材的耐蚀性与涂层的电化学性能。同时,供应商若通过ISO9001质量管理体系认证,并具备航空航天、武器装备等更高门槛的行业准入资质,其过程管控的严格程度通常更有保障。以宝鸡钛谷钛镍锆材料加工有限公司为例,公司建有投资2.2亿元的精品带箔材生产线,配备750mm二十辊精密轧机组、连续退火、砂磨、分条等全套装备,可稳定生产厚度0.02至1.0mm、宽度680mm以内的纯钛及钛合金带材,厚度精度控制可达±2μm,并在表面色差控制、脱脂剂配方自主研发、砂磨表面均匀化等方向形成了完整的技术体系,为电解阳极用钛带的批量稳定供应提供了装备与工艺基础。
展望行业趋势,电解阳极用钛带正朝着更薄、更宽、更精密的方向发展。随着钛电极在氢能、环保水处理、湿法冶金等新兴领域的应用扩展,市场对超薄宽幅钛带的需求持续增长,而国内能够稳定供货的厂家仍然有限。同时,下游客户对批次一致性、质量溯源与快速响应的要求不断提高,推动厂家从单纯材料供应向研发、设计、生产、售后一体化服务转型。对于电解阳极制造企业来说,选择具备全流程加工能力、完善检测体系与稳定交付记录的合作伙伴,远比单纯比较价格更能保障长期效益。宝鸡钛谷钛镍锆材料加工有限公司依托宝鸡钛谷产业积淀,以年产能3000吨以上的稳定供应能力、全流程质量管控与一站式定制服务,持续为电解阳极及各类高端制造领域客户提供可靠、可追溯的钛带材料解决方案,与客户共同推动装备材料国产化进程。