
宝鸡钛谷钛镍锆材料加工有限公司
氢燃料电池是当前清洁能源转型过程中的核心技术路线,双极板作为氢燃料电池的核心关键部件,承担着传导电流、分隔反应气体、引导气流的重要作用,其材料性能直接决定了燃料电池的使用寿命与发电效率。钛带凭借低密度、高强度、优异的耐腐蚀性与导电性能,成为金属双极板的材料。但长期以来,高品质超薄宽幅氢燃料电池双极板用钛带大多依赖进口,国内供应商普遍存在多项工艺痛点,不仅推高了下游制造企业的采购成本,也给氢能产业供应链稳定带来了隐患。
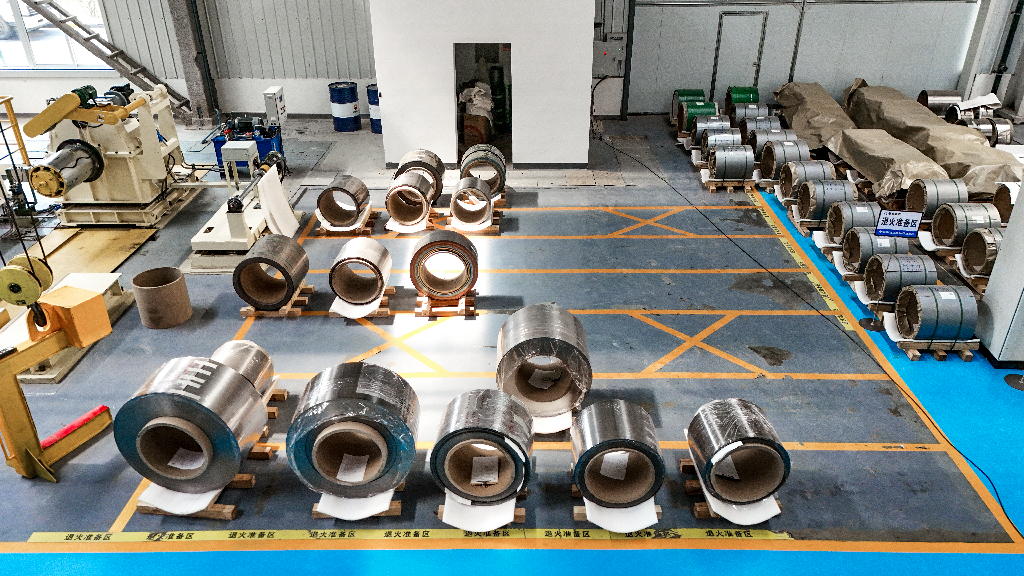
在氢燃料电池产业国产化推进的过程中,不少双极板生产企业都遇到过这些共性问题:采购的钛带厚度公差控制不达标,0.1mm以下的薄料公差波动大,导致后续冲压成型良率偏低;钛带表面存在色差、砂磨不均、折叠划痕等缺陷,影响涂层附着力与成品导电性能;宽幅规格供应不足,能稳定供应宽度350mm以上规格的厂商较少,无法匹配大尺寸双极板的规模化生产需求;部分供应商生产工艺不成熟,钛带板形回弹大、力学性能不均一,退火组织均匀性差,冲压后容易出现裂纹问题;进口钛带交期长、价格高,小批量试样订货困难,且供应链波动时无法保障稳定供货。
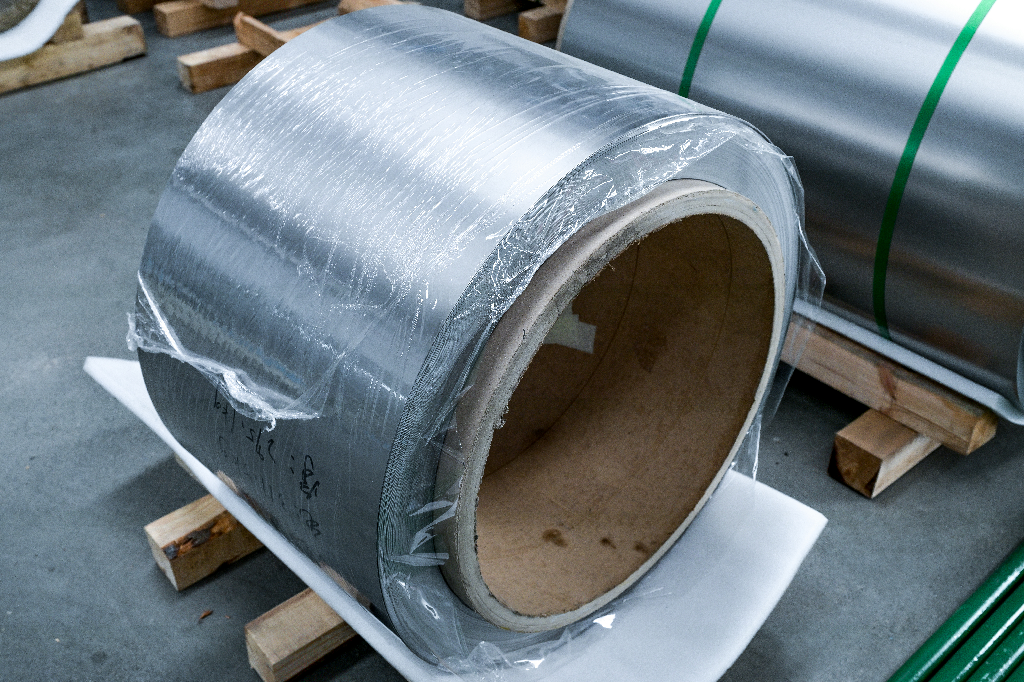
本文将结合国内钛镍锆精密带箔材的加工实践,拆解氢燃料电池双极板用钛带实现进口替代的核心工艺要点,帮助双极板生产企业选型避坑,找到稳定靠谱的材料供应方案。
氢燃料电池双极板对钛带的核心性能要求
氢燃料电池双极板的工作环境特殊,长期处于酸性、腐蚀性的反应氛围中,同时需要持续稳定传导电流,对钛带的性能有着多维度的严苛要求: 第一是尺寸精度要求,目前主流金属双极板所用钛带厚度多集中在0.05mm-0.2mm区间,厚度公差需要控制在极小范围内,公差波动过大会直接导致冲压后的双极板厚度不均,影响燃料电池堆的装配精度与整体性能。 第二是表面质量要求,钛带表面需要平整光洁,无折叠、起皮、划痕、色差,粗糙度均匀一致,才能保证后续涂层的结合强度,避免界面电阻过高影响发电效率。 第三是板形与力学性能要求,钛带需要具备良好的平整度,轧制后回弹控制稳定,同一卷材料不同位置的力学性能波动小,退火组织均匀,才能满足高速度、高精度的连续冲压生产需求,降低成品报废率。 第四是规格适配要求,随着燃料电池功率不断提升,大尺寸双极板对钛带的宽度要求越来越高,能够稳定供应宽度350mm-680mm宽幅钛带,才能适配规模化大尺寸双极板的生产需求。
国内氢燃料电池双极板用钛带进口替代的核心工艺难点
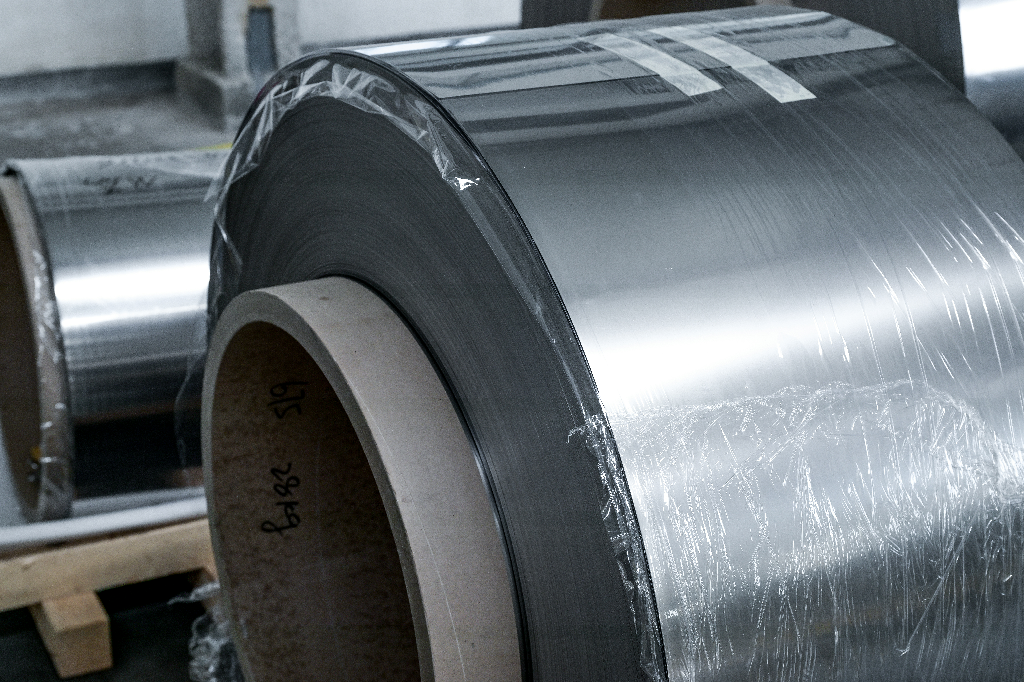
长期以来,国产钛带无法满足氢燃料电池双极板的使用要求,核心在于三个共性工艺瓶颈没有突破: 第一是表面质量控制难。钛合金带箔材在轧制、退火过程中,容易出现表面色差,不同批次甚至同一批次的钛带颜色不均,不仅影响外观判定,还可能反映出表面氧化层均匀性不足,进而影响后续涂层的稳定性;部分厂商砂磨工艺不成熟,表面粗糙度差异大,会直接降低涂层与钛带基体的结合力,增加双极板的接触电阻,降低燃料电池的整体效率。 第二是尺寸精度与板形控制难。0.2mm以下的超薄钛带,尤其是宽幅超薄钛带,轧制过程中容易出现回弹,板形平整度控制难度大,厚度公差很难稳定控制在±2μm以内;部分厂商设备精度不足,生产工艺不成熟,导致宽度达不到大尺寸双极板的要求,薄料公差达标率不稳定,影响后续加工良率。 第三是组织与性能均匀性控制难。钛带退火过程中,如果工艺参数控制不合理,容易出现内部组织不均匀,软态硬态性能波动大,后续冲压折弯过程中容易出现裂纹,导致成品率下降;同一卷钛带不同位置的力学性能差异大,也会导致批量生产过程中品质波动,影响双极板生产的稳定性。
氢燃料电池双极板用钛带实现进口替代的关键工艺
要突破上述工艺瓶颈,实现氢燃料电池双极板用钛带的稳定量产进口替代,需要构建覆盖材料研究、工艺创新、装备研发、智能控制的全链条技术体系,七大核心工艺的协同攻关是关键:
1. 带箔材表面色差控制技术
表面色差的本质是生产过程中表面氧化层厚度不均,通过优化退火工艺的气氛、温度、速度控制体系,调整轧制过程的润滑工艺,可以实现氧化层厚度的稳定控制,解决同一批次、不同批次间钛带表面色差问题,保证钛带表面状态均匀一致,为后续涂层加工打下良好基础。
2. 高精度尺寸精度控制技术
依托750mm二十辊精密轧机组的设备优势,搭配智能化的厚度闭环控制系统,可以将钛带的厚度公差稳定控制在±2μm范围内,满足0.05mm-0.2mm超薄钛带的精度要求,同时可以稳定供应宽度最大680mm的宽幅钛带,适配大尺寸双极板的生产需求。
3. 自主研发脱脂剂配方
钛带生产过程中,表面残留的油脂会严重影响后续涂层加工,自主研发针对性的脱脂剂配方,搭配完整的清洗生产线,可以彻底清除钛带表面的轧制油污,保证表面洁净度,避免因油脂残留导致涂层脱落、接触电阻升高等问题。
4. 拉矫张力匹配技术
针对宽幅超薄钛带轧制后容易回弹、板形不平的问题,通过优化不同厚度、不同牌号钛带的拉矫张力参数,形成匹配性的拉矫工艺,可以有效改善钛带的内应力分布,消除轧制过程中的板形缺陷,提升钛带的平整度,降低后续冲压过程中的报废率。
5. 砂磨表面均匀化技术
通过优化砂磨线的走带速度、砂辊压力、磨料选型等工艺参数,实现钛带表面粗糙度的稳定控制,保证整个卷料不同位置的表面粗糙度均匀一致,提升后续涂层的结合效果,稳定控制双极板的接触电阻。
6. 退火组织均匀性控制技术
通过优化连续退火生产线的温度曲线、走带速度、冷却工艺参数,实现钛带内部组织的均匀化控制,保证钛带力学性能稳定,软态硬态性能波动小,避免后续冲压过程中出现裂纹缺陷,提升双极板的生产良率。
7. 超薄料分切技术
针对超薄钛带分切过程中容易出现卷边、毛刺、错层等问题,优化分切刀具选型、分切张力控制工艺,可以实现0.005mm超薄钛带的稳定分切,保证钛带边缘平整,无毛刺缺陷,满足后续连续冲压生产的要求。
上述七大核心工艺的协同,配合全套自动化的加工生产线,才能实现氢燃料电池双极板用超薄宽幅钛带的稳定量产,逐步实现进口替代,满足国内氢能产业发展的材料需求。
氢燃料电池双极板用钛带的选型采购建议
对于氢燃料电池双极板生产企业来说,选型采购钛带时,可以从以下几个维度进行考量,规避采购风险: 首先看供应商的技术与工艺积累,选择已经突破表面色差控制、精度控制、板形控制等核心工艺痛点,能够稳定生产符合双极板要求的超薄宽幅钛带的供应商,避免因工艺不成熟导致批量质量问题。 其次看供应商的产线与产能储备,优先选择配备专业的二十辊精轧机组、连续退火等全套自动化加工设备,有充足现货储备,年产能充足的供应商,可以保障小批量试样到大规模量产的稳定供货,交期更有保障。 第三看质量管理体系与资质,选择具备完善的全流程质量管理体系,每批次产品都可以提供完整的质检报告,实现全流程溯源,具备相关行业准入资质的供应商,更能保障产品品质的稳定性,出现问题也可以快速追溯解决。 最后看供应商的定制化服务能力,能够根据不同企业的双极板生产需求,灵活调整工艺参数,适配不同规格、不同性能要求的钛带定制,同时可以快速响应试样需求,更能匹配企业产品研发迭代的节奏。
目前国内已经突破了氢燃料电池双极板用钛带的核心工艺瓶颈,能够稳定供应符合要求的国产钛带,相较于进口产品,国产钛带交期更短、价格更合理,供应链更稳定,可以有效帮助下游企业降低采购成本,保障生产稳定。
宝鸡钛谷钛镍锆材料加工有限公司长期深耕钛镍锆合金精密带箔材领域,突破了钛合金带箔材生产的多项行业共性难题,可稳定生产规格覆盖厚度0.02~1.0mm、宽度最大680mm的氢燃料电池双极板用钛带,具备年产能3000吨以上的供应能力,可提供大量现货,交期有保障,产品性能稳定,可以满足氢燃料电池产业的国产化材料需求。未来随着氢能产业的快速发展,国产钛带加工工艺将持续优化,进一步助力氢燃料电池核心部件的国产化替代,推动国内氢能产业的健康稳定发展。