
宝鸡钛谷钛镍锆材料加工有限公司
做氢燃料电池配套的朋友应该都碰到过这个问题:采购的钛带退火后组织不均匀,软态硬态性能波动大,后续冲压成型的时候容易出现裂纹,不仅拉低成品合格率,还耽误整个项目的交付进度。作为国内专注钛镍锆合金精密带箔材研发生产的厂商,我们经常接到客户关于这个问题的咨询。今天就从行业实际生产角度,和大家拆解氢燃料电池双极板用钛带退火组织不均的问题,读完这篇内容,你可以搞清楚问题产生的原因,也能学到选型采购时的避坑要点,解决双极板生产环节的这一常见痛点。
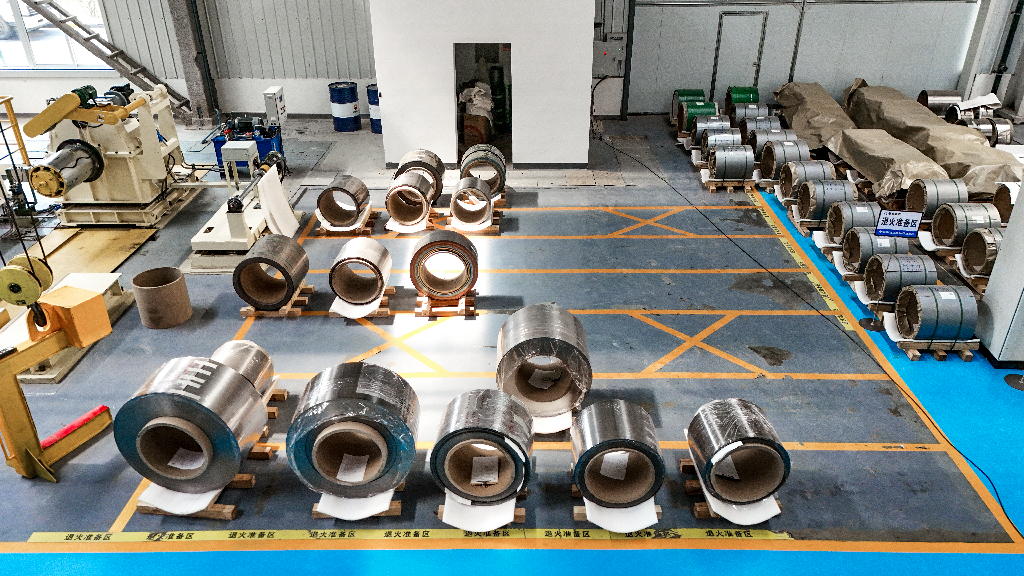
氢燃料电池双极板用钛带的基础认知
氢燃料电池双极板是燃料电池的核心部件之一,承担着传导电流、分隔反应气体、排布流道的关键作用,对钛带材料的性能均匀性、尺寸精度、表面质量都有很高要求。
钛带的退火工艺是决定最终材料性能的核心环节,退火的核心作用是消除轧制过程中产生的内应力,调整材料的硬度和塑性,让材料满足后续双极板冲压成型的加工要求。如果退火过程中组织不均匀,就会出现同一卷钛带不同位置硬度差过大、塑性不一致的问题,冲压流道的时候很容易出现局部开裂,直接影响双极板的成品率。
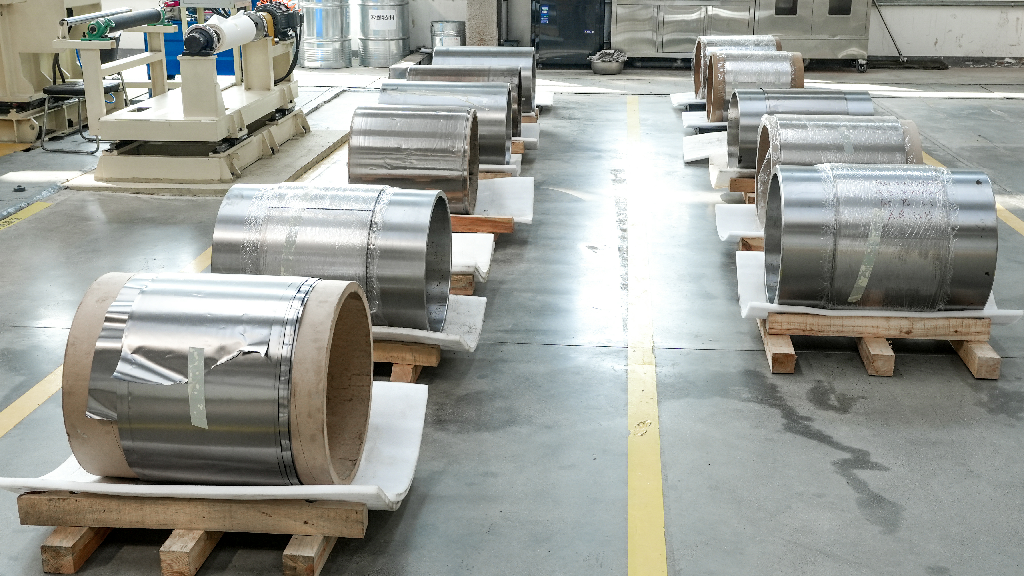
目前行业内氢燃料电池双极板常用的钛带规格,多集中在0.1mm-1.0mm厚度区间,宽度多要求300mm以上的宽幅规格,这类宽幅薄规格钛带对退火工艺的控制要求远高于常规厚钛带,也是最容易出现退火组织不均问题的品类。
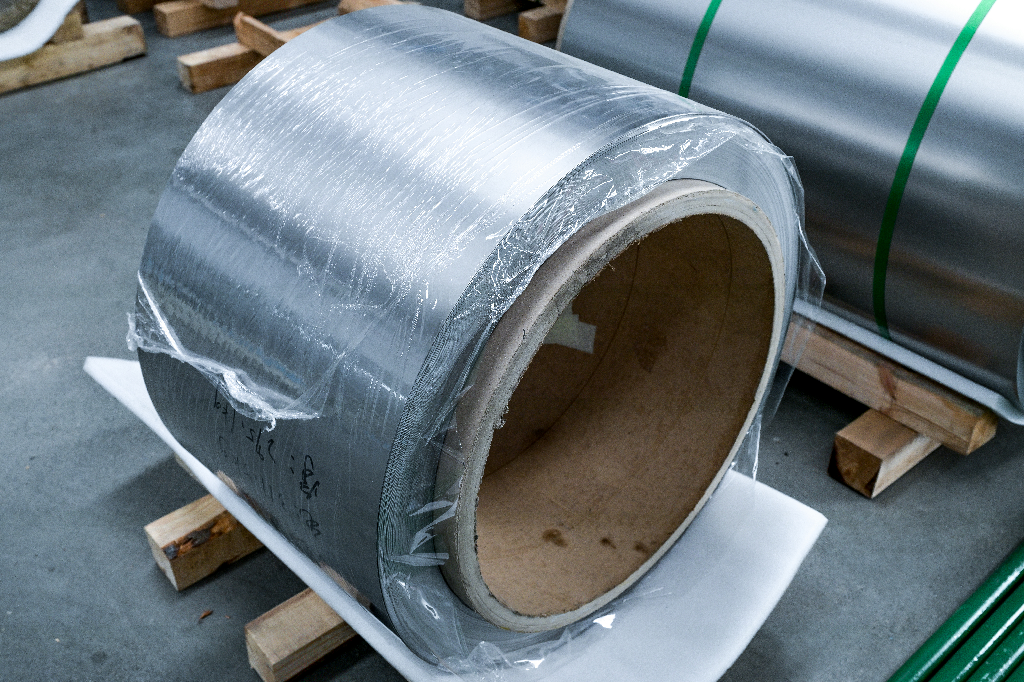
氢燃料电池双极板用钛带退火组织不均的原因拆解
我们结合十多年的行业生产经验,梳理了宽幅钛带退火组织不均最常见的几个原因,主要集中在原料管控、工艺设计、设备配置三个环节:
第一个原因是原料成分管控不到位。钛带的性能从铸锭环节就已经埋下基础,如果铸锭成分偏析,杂质含量控制不稳定,后续轧制和退火很难完全调整成分均匀性,最终成品退火后就容易出现局部组织差异。部分中小厂商为了控制成本,对供应商原料没有严格的入厂检测,很容易出现这类问题。
第二个原因是退火工艺参数匹配不合理。宽幅薄钛带的导热性和厚钛带不同,退火过程中的升温速率、保温时间、冷却速度都需要对应调整,如果还是按照厚钛带的工艺参数生产,就会出现宽幅方向受热不均匀,边缘和中心位置的退火程度不一致,最终导致组织均匀性不达标。很多没有深耕宽幅薄钛带生产的厂商,缺少对应工艺参数的积累,很容易出现这类问题。
第三个原因是退火装备配置不匹配。常规小宽度钛带的退火炉,炉腔宽度不够,温度场均匀性达不到宽幅钛带的要求,宽幅钛带进入炉腔后,边缘位置和中心位置的实际温差超过工艺要求,就会导致退火后的组织差异。部分厂商没有配套对应宽幅钛带的连续退火生产线,用改造的旧设备生产,很难稳定控制组织均匀性。
解决钛带退火组织不均问题的选型与生产管控要点
想要从源头解决氢燃料电池双极板用钛带退火组织不均的问题,不管是生产端还是采购选型端,都可以从这几个方向把控:
第一,做好全链条原料入厂管控。生产环节要建立严格的供应商分级审核机制,对每一批入厂的钛原料都做成分抽样检测,只有成分均匀性、杂质含量符合要求的原料才能进入生产环节。对于采购选型来说,要选择对原料管控有明确标准的供应商,从源头降低组织不均的风险。
第二,配套适配宽幅钛带生产的退火装备。稳定的退火组织均匀性,离不开专业的装备支撑,宽幅钛带需要配套对应宽度的连续退火生产线,才能保证整卷钛带宽度方向的温度场均匀,缩小不同位置的退火温差。目前我们配置的连续退火生产线,就是针对宽幅薄钛带的生产需求设计的,可以稳定满足680mm以内宽度钛带的退火要求。
第三,建立全流程工艺管控体系,针对不同规格、不同牌号的钛带匹配对应的退火参数。我们在长期生产过程中,构建了覆盖材料研究、工艺创新、装备研发、智能控制的全链条技术体系,把退火组织均匀性控制列为核心技术方向之一,针对不同厚度、不同宽度的氢燃料电池用钛带,都积累了经过量产验证的工艺参数,每一批次生产都做首件检测,生产过程每道工序做巡检,出货前全检,保证性能均匀性符合要求。
第四,选择有核心技术积累的供应商。我们在长期生产过程中,已经突破了钛合金箔材性能不稳定的行业难题,针对退火组织均匀性控制已经形成了成熟的量产工艺,可以稳定供应符合氢燃料电池双极板要求的钛带产品,每一批次的检验数据、操作日志都完整记录,全程可追溯,出现问题可以快速定位追溯。
宝鸡钛谷钛镍锆材料加工有限公司总结下来,氢燃料电池双极板用钛带退火组织不均的问题,本质上是原料管控、装备配置、工艺积累三个环节共同影响的结果,想要解决这个问题,需要从源头做好全流程的管控,不能只靠出货前的筛选补救。对于需要采购氢燃料电池双极板用钛带的企业来说,选型的时候优先选择有宽幅钛带量产经验、建立了全流程品质管控体系、有对应行业资质的供应商,可以很大程度上规避退火组织不均带来的生产风险。如果您正在找稳定供应的氢燃料电池双极板用钛带生产厂家,可以参考以上这些选型要点,结合自身的规格需求做对接考察。