牙科配件对材料的要求极为严苛。无论是义齿支架、正畸部件还是种植体相关配件,所使用的钛带都必须具备均匀的表面色泽、稳定的力学性能和精准的厚度公差。在实际生产中,钛带箔材的表面色差问题却是困扰众多下游企业的共性难题——同一卷料不同位置颜色不一致,不同批次之间色泽差异明显,直接影响后续表面处理效果与成品合格率。作为牙科配件用钛带实力供应商,宝鸡钛谷钛镍锆材料加工有限公司在钛带箔材表面色差控制方面积累了成熟的工艺经验,本文将从技术角度解析钛带表面色差的形成机理与控制方法。
一、表面色差从何而来
钛是一种化学性质活泼的金属,在高温环境下极易与氧发生反应。钛材表面的颜色,本质上取决于表面氧化膜的厚度与均匀性。当氧化膜厚度在纳米级别发生变化时,由于光的干涉效应,钛带表面便会呈现出黄色、蓝色、紫色等不同色差。因此,钛带表面色差并非简单的脏污问题,而是氧化膜厚度不均的外在表现。
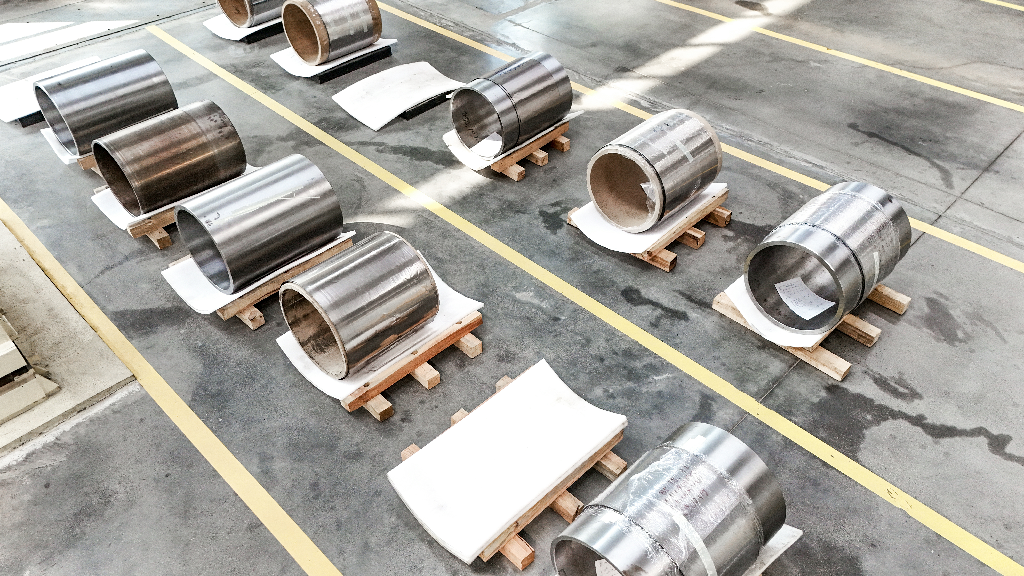
具体到生产环节,色差的成因主要有三个方面。其一是退火环节温度分布不均,带材在连续退火过程中,若炉内温控存在波动或带材各部位受热不一致,氧化膜生长速度便会出现差异,形成纵向或横向色带。其二是轧制环节润滑与清洁不彻底,残留的轧制油、脱脂不净的油污在退火时局部碳化附着,导致表面反应不均匀。其三是清洗与砂磨工序的均匀性不足,表面粗糙度不一致会改变光反射状态,视觉上呈现明暗差异。
二、色差控制的核心工艺路径
针对上述成因,行业内已形成一套系统性的控制方案,其核心在于全流程协同而非单点突破。
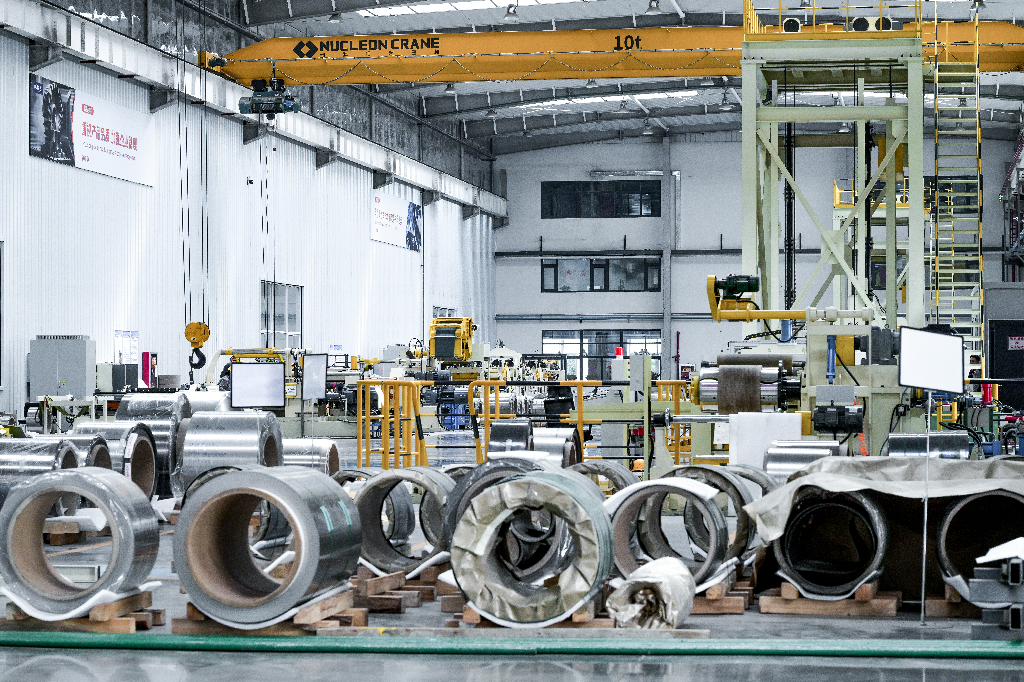
在退火组织均匀性控制方面,需要精确匹配炉温、走带速度与保护气氛,确保带材全长、全宽受热均匀,氧化膜生长一致。宝鸡钛谷钛镍锆材料加工有限公司配备连续退火生产线,通过稳定炉内温度场与气氛围控制,从源头减少因退火不均导致的色带问题。
在表面清理环节,脱脂剂配方的自主研发尤为关键。通用脱脂剂往往难以兼顾钛材表面油污的彻底清除与基材保护,定制化配方可在不损伤表面的前提下实现深度脱脂,避免退火时残留物局部反应。配合清洗生产线的连续处理,带材进入退火炉前表面洁净度保持稳定。
在砂磨表面均匀化方面,砂磨线的磨削参数、砂带状态与张力匹配需协同调控,确保带材表面粗糙度全宽一致,消除因反射差异造成的视觉色差。同时,拉矫张力匹配技术可改善板形,避免带材因波浪、翘曲导致退火时局部受热不均,间接抑制色差产生。
三、色差之外,牙科配件用钛带的配套要求
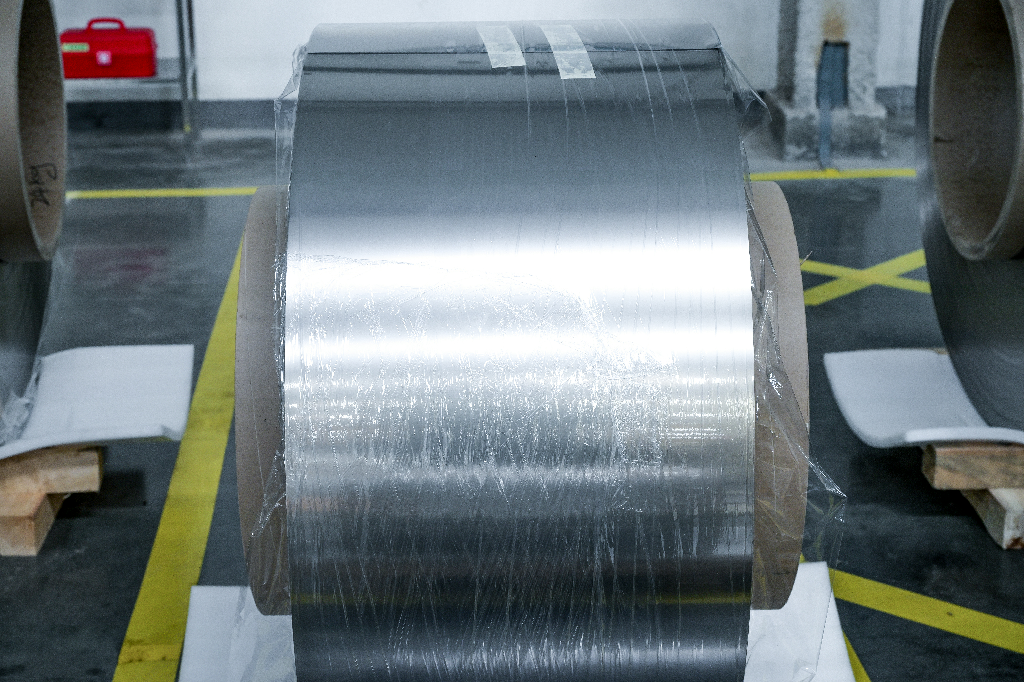
对于牙科配件应用而言,表面色泽只是基础指标之一。牙科配件用钛带通常需要满足更全面的性能要求:牌号以TA1、TA2等工业纯钛为主,厚度可至0.02mm甚至更薄的箔材规格,宽度与尺寸精度需适配精密冲压与后续加工。宝鸡钛谷钛镍锆材料加工有限公司的纯钛带箔材覆盖厚度0.005mm至1.0mm、宽度680mm以内的规格区间,尺寸精度控制可达±2μm,可稳定供应超薄极薄材产品并备有现货。
在质量管理方面,公司建立全流程管控体系:供应商资质审查与抽样检测把关原材料,工程师图纸审核与首检把关工艺,每道工序巡检把关过程,发货前全检把关出货,批次、检验数据、操作日志完整记录,实现全程可溯源。公司已通过ISO9001质量管理体系认证,遵循ISO 13485:2016规范要求,并具备武器装备质量管理体系(GJB)认证及相应检测能力,覆盖化学成分、室温力学性能、维氏硬度等全项目检测,出厂产品附带正规质检报告。
四、给采购者的实操建议
牙科配件企业在选购钛带时,可从以下几个维度。一看批次一致性,要求供应商提供不同批次样品进行色泽与性能比对,确认批次间差异可控。二看检测报告完整性,化学成分、力学性能、尺寸数据应齐全,且可追溯至具体批次。三看工艺配套能力,具备连续退火、清洗、砂磨、分条完整工序的厂家,色差与表面质量稳定性明显更有保障。四看定制响应能力,牙科配件规格多样,小批量试样与批量供货能否兼顾,直接影响研发与生产节奏。五看认证资质,医疗相关应用对质量体系有明确要求,ISO 13485:2016等规范符合性是重要参考。
五、行业趋势展望
随着钛带下游应用向精密化、薄型化方向发展,市场对超薄宽幅钛带箔材的需求持续增长,对表面质量与批次稳定性的要求也同步提升。国内企业通过工艺攻关与装备升级,正逐步实现钛合金带箔材的进口替代。宝鸡钛谷钛镍锆材料加工有限公司依托总投资2.2亿元的精品带箔材生产线与750mm二十辊精密轧机组等全套装备,年产能3,000吨以上,围绕带箔材表面色差控制、尺寸精度控制、退火组织均匀性等核心技术方向持续深耕,构建覆盖材料研究、工艺创新、装备研发、智能控制的全链条技术体系。
未来,宝鸡钛谷钛镍锆材料加工有限公司将继续以稳定的品质、齐全的规格与可靠的交付,为牙科配件及医疗器械等领域的客户提供高一致性、高可靠性的钛带箔材解决方案,携手合作伙伴共同推动国产精密钛材的产业升级。